
Ukuran Roll Bahan Stiker untuk Mesin Labeling Otomatis: Lebar, Core, dan Arah Gulungan
Ukuran roll bahan stiker untuk mesin labeling otomatis ditentukan oleh tiga angka, dan tidak satu pun dari ketiganya adalah gramatur: diameter dalam core, lebar gulungan jadi, dan arah gulungan. Untuk mesin labeling industri, core 76 mm dan lebar induk sekitar 1,07 m adalah titik awal yang paling banyak dipakai di Indonesia; arah gulungan kemudian dipilih dari delapan kombinasi, dan kombinasi yang salah membuat label terpasang terbalik meski materialnya sendiri sempurna. Ketiga angka ini harus ada di pesanan pembelian sebelum harga disepakati, karena pabrik bisa memproduksi material yang benar secara teknis namun tetap tidak bisa dijalankan di mesin Anda.
Situasinya khas. Sebuah converter di Bekasi atau Surabaya memesan bahan stiker semi glossy 80 gsm dengan adhesive acrylic permanent, menerima material yang sesuai deskripsi, mencetaknya tanpa masalah, lalu mesin labeling berhenti setiap beberapa ratus label karena gulungan melengkung di tepi atau karena label keluar menghadap ke bawah. Tidak ada yang salah dengan coating, adhesive, atau liner. Yang salah adalah format gulungan, dan format gulungan hampir tidak pernah muncul di spesifikasi karena dianggap urusan percetakan — padahal ditentukan di pabrik material, jauh sebelum roll sampai di meja cetak.
Urutan pembahasannya mengikuti urutan keputusan. Lebar lebih dulu, karena lebar menentukan berapa meter yang Anda bayar. Core sesudahnya, karena core menentukan seberapa lama satu roll bertahan di mesin sebelum diganti. Arah gulungan terakhir, karena arah menentukan apakah label terpasang pada orientasi yang benar.
Lebar: dari 1.080 mm di kepala coating ke 1.067 mm di gudang
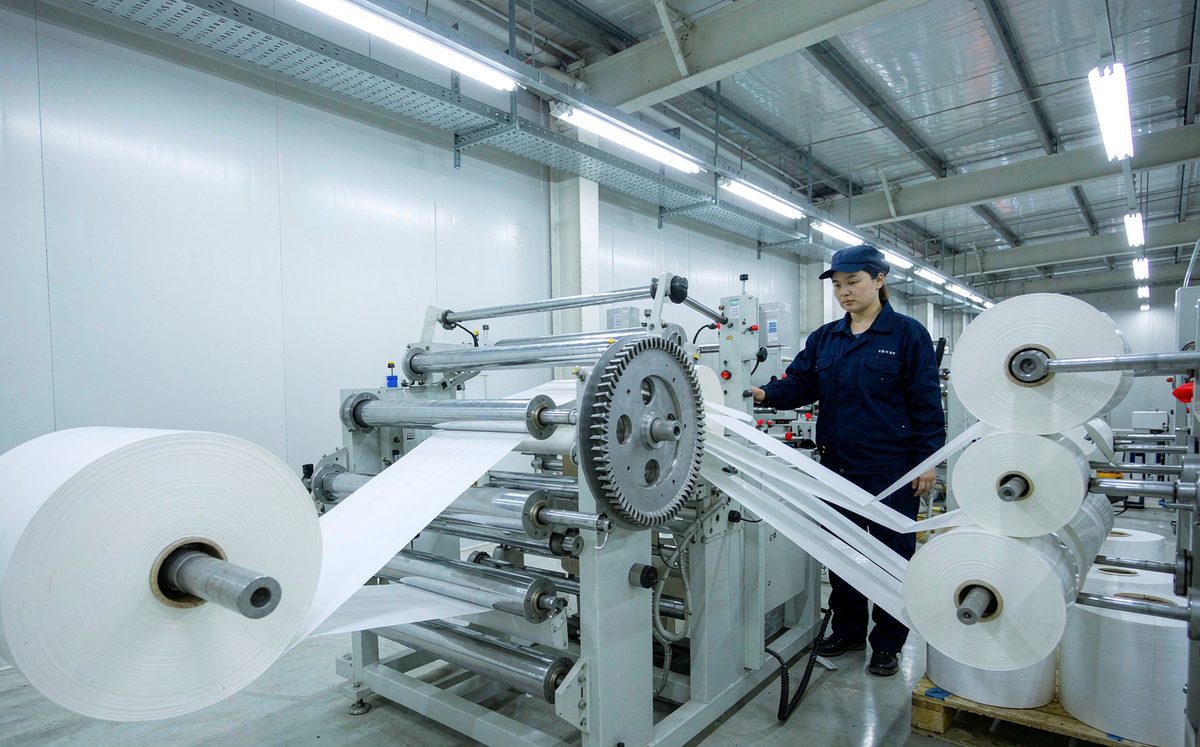
Garis coating berjalan pada lebar 1.080 mm dan kecepatan 180 m/min. Angka pertama itu, bukan gramatur, yang menentukan lebar gulungan jadi mana yang bisa Anda beli tanpa membayar sisa buangan. Satu roll induk 1.080 mm harus dipotong; setiap potongan menyisakan trim di kedua tepi, dan trim itu ikut masuk ke harga per meter persegi meski tidak pernah masuk ke gudang Anda.
Di pasar Indonesia, bahan stiker roll umumnya dijual dalam lebar yang berasal dari inci: 0,914 m (36 inci), 1,07 m (42 inci), 1,27 m (50 inci), dan 1,52 m (60 inci). Yang menarik adalah 1,07 m, karena 42 inci sama dengan 1.066,8 mm — satu jalur penuh dari roll induk 1.080 mm dengan trim total 13 mm, sekitar 6,5 mm di setiap sisi. Trim sebesar itu bukan pemborosan yang bisa ditekan. Di bawah 6 mm per sisi, pisau slitting mulai menarik serat liner, tepi gulungan menjadi berbulu, dan serpihan halus itu berakhir di mesin cetak pelanggan.
Tabel berikut memakai lebar coating 1.080 mm sebagai acuan, supaya terlihat di titik mana sisa buangan melonjak.
| Lebar jadi | Jalur per roll induk 1.080 mm | Trim total | Dipakai untuk | Catatan |
|---|---|---|---|---|
| 1.067 mm (42") | 1 | 13 mm | Roll induk untuk converter yang punya slitter sendiri | Trim paling tipis yang masih aman |
| 533 mm (21") | 2 | 14 mm | Mesin cetak label web menengah, dua up | Paling efisien setelah 1.067 mm |
| 350 mm | 3 | 30 mm | Digital narrow web dan laser cutter 350 mm | Trim 10 mm per sisi, masih nyaman |
| 267 mm | 4 | 12 mm | Mesin label kecil, produksi batch pendek | Efisiensi tertinggi, toleransi lebar ketat |
| 213 mm | 5 | 15 mm | Mesin desktop dan printer label ringan | Roll lebih ringan, lebih sering ganti |
Dua hal yang tidak terlihat di tabel. Pertama, lebar roll bukan lebar label: label 100 mm membutuhkan liner minimal 2 mm di setiap sisinya, jadi lebar web yang dipesan sekitar 104 mm, dan angka itulah yang dibandingkan dengan lebar mesin, bukan angka 100 mm di gambar desain. Kedua, memesan 1.067 mm lalu memotong sendiri terdengar lebih murah sampai dihitung ulang. Dari 1.067 mm menjadi 350 mm menyisakan 17 mm yang tidak bisa dipakai, ditambah biaya slitting dan kehilangan satu roll setiap kali pisau meleset. Membeli lebar jadi dari pabrik memindahkan sisa buangan itu ke pihak yang masih bisa menjualnya sebagai lebar lain.
Satu pola berulang di banyak permintaan penawaran dari Indonesia: lebar disebut, core tidak, arah gulungan tidak. Padahal lebar hanya menentukan harga. Dua angka berikutnya yang menentukan apakah roll itu benar-benar berjalan di mesin.
Core dan panjang: berapa meter yang benar-benar masuk satu roll
Core 76 mm (3 inci) adalah standar mesin labeling industri, dan panduan pasokan yang dipakai distributor di Asia Tenggara umumnya mencantumkan core 76–77 mm dengan toleransi ±0,15 mm. Toleransinya bukan formalitas: spindle mesin tidak bisa mengompensasi core yang longgar, dan selisih 0,3 mm sudah cukup membuat roll berputar di poros sementara gulungannya diam, sehingga sensor jarak kehilangan posisi label. Untuk mesin semi-otomatis dan printer label meja, core 40 mm dan 25 mm masih dipakai, tetapi keduanya tidak saling menggantikan — core 25 mm tidak akan masuk poros 76 mm, dan core 76 mm tidak akan masuk printer yang dirancang untuk 25 mm.
Panjang material per roll juga bukan pilihan bebas, melainkan geometri. Panjang sama dengan π dikalikan selisih kuadrat diameter luar dan diameter core, dibagi empat kali kaliber material. Untuk konstruksi paper 80 gsm dengan liner glassine 62 gsm, kaliber total sekitar 0,19 mm. Dengan core 76 mm, diameter luar 400 mm memberi sekitar 630 m, dan diameter luar 500 mm memberi sekitar 1.000 m. Kalau mesin Anda membatasi diameter luar 400 mm, meminta satu roll 1.000 m hanya akan menghasilkan dua roll, bukan satu.
Angka itu juga yang membuat MOQ masuk akal. Kuantitas pesanan minimum kami 1.000 m² per item; pada lebar 1.067 mm, itu setara 937 meter lari — sekitar satu setengah roll berdiameter 400 mm. Pembeli yang memesan 1.000 m² lalu berharap menerima satu gulungan besar akan kecewa, dan lebih baik menetapkan sejak awal apakah yang diinginkan 1.000 m² dalam satu roll berdiameter 500 mm, atau dalam dua roll yang lebih ringan dan lebih mudah diangkat operator.
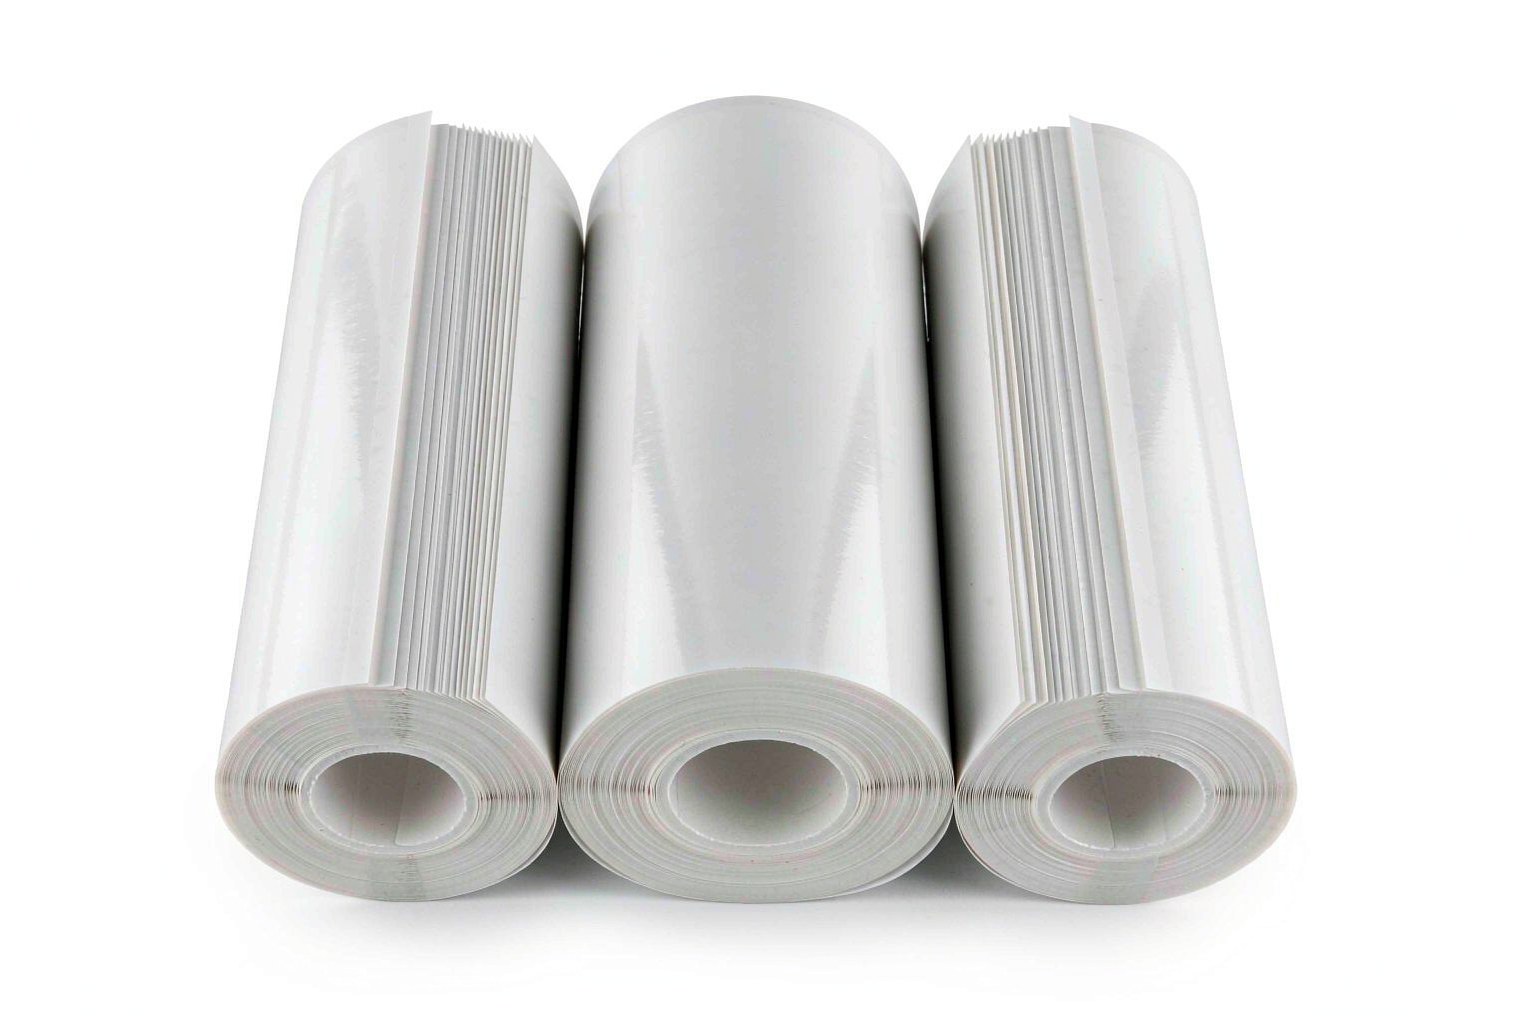
Berat gulungan menentukan cara ia dikirim dan cara ia diangkat. Roll lebar 1.067 mm dengan panjang 1.000 m pada material 0,19 mm berada di kisaran 200 kg lebih, dan beban sebesar itu harus ditopang core, bukan liner. Karena itu core plug dipasang di kedua ujung sebelum pengiriman: fungsinya mencegah core tertekan atau pecah saat roll ditumpuk di kontainer, dan kegagalan paling sering terjadi bukan saat produksi melainkan saat bongkar muat di pelabuhan tujuan.
| Format | Core | Diameter luar lazim | Panjang khas | Dipakai oleh |
|---|---|---|---|---|
| Jumbo roll | 76 mm | 800–1.000 mm | 2.600–4.100 m | Converter yang punya slitter sendiri |
| Slit roll | 76 mm | 400–600 mm | 630–1.450 m | Percetakan label yang mencetak lalu mengirim roll |
| Roll siap aplikasi | 76 mm | 200–350 mm | 150–480 m | Brand owner dengan mesin labeling in-house |
| Lembaran | — | — | A4, A3, atau ukuran khusus | Offset sheet-fed dan cetak kecil |
Arah gulungan: empat sisi, dua orientasi, dan satu foto
Arah gulungan punya dua komponen yang sering dianggap satu. Komponen pertama adalah sisi mana yang menghadap keluar: face out berarti permukaan cetak berada di luar gulungan, face in berarti di dalam. Komponen kedua adalah sisi mana yang keluar lebih dulu — atas, bawah, kiri, atau kanan. Empat sisi dikali dua orientasi menghasilkan delapan kombinasi, dan konvensi penomorannya berbeda antar pemasok: nomor #3 di satu pabrik bisa berarti hal yang berbeda di pabrik lain. Memesan dengan menulis "unwind #3" tanpa gambar adalah cara tercepat untuk menerima roll yang tidak bisa dipakai.
Cara yang tidak menimbulkan salah paham sederhana. Kirim foto roll yang sudah berjalan benar di mesin Anda, dengan label terlihat menghadap ke arah mana dan sisi mana yang lepas lebih dulu. Kalau belum ada roll yang berjalan benar, kirim halaman manual mesin yang memuat gambar konfigurasi — hampir semua manual labeling mencantumkannya, dan satu halaman itu lebih berguna daripada tiga paragraf deskripsi.
Konsekuensi arah yang salah jarang berupa kegagalan mesin. Yang terjadi biasanya lebih halus: label terpasang terbalik 180 derajat, atau terputar 90 derajat terhadap produk, dan hal itu baru terlihat setelah beberapa ratus unit masuk karton. Pada produk berbarcode, kesalahan itu berarti satu batch harus dilabeli ulang — biaya yang jauh melebihi harga materialnya.
Ada satu detail yang jarang disebut dalam spesifikasi: arah gulungan harus konsisten antar roll dalam satu pesanan. Kalau pesanan dipecah menjadi dua kali slitting dan arahnya tidak dikunci di dokumen, roll pertama bisa keluar face out dan roll kedua face in. Operator akan memasang roll kedua dengan cara yang sama seperti roll pertama, mesin berhenti, dan penyebabnya tidak terlihat karena kedua roll identik dari luar.
Sambungan, dan arti 180 m/min untuk satu roll
Garis coating berjalan 180 m/min, artinya roll induk 4.000 m selesai dalam sekitar 22 menit. Selama satu roll induk dibuat, web bisa putus, dan setiap putus menghasilkan sambungan. Sambungan bukan cacat produk; itu konsekuensi normal dari proses web. Yang bisa dikendalikan adalah berapa banyak, seberapa jauh jaraknya, dan bagaimana sambungan itu ditandai.
Praktik yang lazim di Asia Tenggara: sambungan diberi tanda pita merah atau kuning di sisi gulungan, jarak minimum antar sambungan sekitar 100 m, dan jumlah sambungan maksimum satu per 1.000 m untuk material kertas serta dua per 2.000 m untuk film. Angka-angka itu masuk akal begitu dilihat dari sisi mesin. Sambungan di tengah roll siap aplikasi berarti mesin labeling berhenti, dan berhenti di tengah batch berarti beberapa produk tanpa label harus disisihkan dan dilabeli ulang secara manual.
Yang perlu ditanyakan ke pemasok bukan hanya jumlah sambungan, tetapi jenisnya. Butt splice menyambung dua ujung secara rata dengan pita, memberi ketebalan hampir seragam, dan lewat di bawah sensor tanpa lonjakan. Lap splice menumpuk dua lapis; pada kecepatan tinggi tumpukan itu bisa tersangkut di pisau pelepas atau memicu sensor ganda dan dianggap dua label. Untuk roll yang akan dipakai di mesin labeling otomatis, butt splice adalah pilihan yang lebih aman meski biaya produksinya lebih tinggi.
Ada hubungan tidak langsung antara adhesive dan sambungan yang jarang disadari. Initial tack yang terlalu tinggi membuat liner sulit dilepas pada kecepatan unwinding tinggi; operator menaikkan tension untuk mengatasinya, tension berlebih menarik web, dan peluang putus di sambungan berikutnya membesar. Karena itu uji initial tack di laboratorium bukan formalitas — parameter itu ikut menentukan apakah roll 600 m berjalan mulus atau berhenti tiga kali.
Lima uji batch, dan apa yang diberitahukannya tentang roll yang Anda terima
Setiap batch melewati lima pengujian: initial tack, holding power atau shear, 180 derajat peel, climate ageing, dan pemeriksaan tampilan coating. Kelima hasilnya masuk ke catatan batch, dan yang penting bagi pembeli bukan nilai satu per satu melainkan penyebarannya antar batch. Material dengan peel 1,4 N/25 mm di batch pertama dan 1,9 N/25 mm di batch kelima tetap "lulus", tetapi mesin labeling yang disetel untuk batch pertama akan meleset posisinya di batch kelima.
Climate ageing adalah uji yang paling relevan untuk Indonesia, meski hasilnya hampir tidak pernah dilihat pembeli. Gudang di Cikarang atau Medan bisa bertahan di 33–35 °C dengan kelembapan relatif di atas 80 persen sepanjang musim hujan. Dalam kondisi itu liner kertas menyerap uap air, memanjang lebih banyak daripada face, dan tepi gulungan melengkung ke luar. Gejalanya muncul di mesin, bukan di gudang: roll yang terlihat bulat sempurna di atas palet berubah menjadi gulungan yang berdesir dan meleset saat dipasang. Uji climate ageing tidak menghilangkan masalah ini, tetapi menunjukkan apakah konstruksi yang dipilih masih dalam batas setelah terpapar.
Pemeriksaan tampilan coating mencakup hal-hal yang tidak tertangkap uji mekanis: garis coating, bintik, gelembung, dan kerataan tepi setelah slitting. Untuk pesanan berbentuk roll, bagian tepi inilah sumber keluhan yang paling sering, dan penyebabnya biasanya ada di slitting, bukan di coating.
Parameter terakhir yang perlu masuk spesifikasi bukan milik material, melainkan milik wadah: energi permukaan. Ambang yang dipakai industri adalah 36–38 dyn/cm. Di atas ambang itu, acrylic permanent standar membasahi permukaan dan menempel sesuai perkiraan. Di bawahnya, adhesive membentuk tetesan mikro, label menempel saat dipasang, lalu terlepas beberapa hari kemudian. Polypropylene sekitar 29 dyn/cm dan polyethylene sekitar 31 dyn/cm, dan keduanya adalah penyebab paling umum label lepas pada botol plastik. Kalau wadah Anda PP atau PE tanpa perlakuan corona, menyebutkan fakta itu di pesanan lebih berguna daripada menambah coat weight adhesive.
Waktu produksi untuk konstruksi standar 15–25 hari sejak konfirmasi pesanan, dan angka itu belum termasuk pengiriman. Untuk pasar Indonesia, Agustus sampai November adalah periode paling padat karena converter mengejar permintaan akhir tahun; pada bulan-bulan itu waktu tunggu memanjang, dan pesanan yang diajukan September untuk kebutuhan November biasanya terlambat. Kalau siklus produksi Anda mengikuti kalender itu, pesanan material sebaiknya diajukan Juni atau Juli — bukan karena pabrik kekurangan kapasitas, tetapi karena semua orang memesan di bulan yang sama.
Pesanan pembelian dalam sembilan baris
Spesifikasi yang bisa dieksekusi tanpa pertanyaan balik memuat sembilan hal. Masing-masing menutup satu cara material bisa gagal meski seluruh parameternya "benar".
- Face: jenis, gramatur atau kaliber, dan hasil akhir permukaan.
- Platform cetak dan kimia tinta, termasuk apakah akan ada overprint varnish.
- Keluarga adhesive dan suhu minimum aplikasi, bukan hanya rentang suhu servis.
- Energi permukaan wadah, terutama kalau bahannya PP atau PE tanpa perlakuan.
- Tipe dan gramatur liner, termasuk apakah butuh sifat anti-static untuk ruang kering.
- Lebar jadi dan berapa jalur yang diharapkan dari satu roll induk.
- Core: diameter dalam beserta toleransinya, dan diameter luar maksimum yang diterima mesin.
- Arah gulungan: face in atau face out, sisi mana yang keluar lebih dulu, disertai foto atau gambar.
- Panjang per roll, jumlah sambungan maksimum, dan jenis sambungan yang diizinkan.
Nomor tujuh dan delapan adalah dua baris yang paling sering hilang dari daftar. Keduanya tidak menaikkan harga, tidak memperpanjang produksi, dan tidak menuntut material khusus — hanya perlu dituliskan. Sebaliknya, satu roll dengan arah yang salah berarti satu pengiriman ulang, dan pengiriman ulang dari China ke Indonesia memakan waktu jauh lebih lama daripada 15–25 hari produksi itu sendiri. Rincian konstruksi lapisan di balik face, adhesive, dan liner dibahas terpisah di enam lapisan labelstock, dan kalau roll Anda akan masuk ke mesin potong sebelum aplikasi, pilihan liner untuk laser die-cutting punya batasan sendiri. Katalog lebar dan kombinasi face yang tersedia ada di halaman produk.
FAQ
Apakah arah gulungan perlu disebut kalau label dipasang manual?
Tidak perlu. Kalau label ditempel dengan tangan, arah gulungan tidak menentukan apa pun karena operator bisa memutar roll sesuka hati, dan satu-satunya angka yang masih berguna adalah jumlah label per roll agar sesuai dengan ritme kerja. Arah gulungan baru menjadi parameter wajib ketika roll dipasang pada mesin labeling otomatis, karena mesin tidak bisa mengompensasi orientasi yang salah.
Berapa panjang material dalam satu roll?
Panjangnya ditentukan geometri, bukan permintaan bebas: pi dikalikan selisih kuadrat diameter luar dan diameter core, lalu dibagi empat kali kaliber material. Untuk konstruksi paper 80 gsm dengan liner glassine 62 gsm, kaliber totalnya sekitar 0,19 mm, sehingga diameter luar 400 mm dengan core 76 mm memberi sekitar 630 m dan diameter luar 500 mm memberi sekitar 1.000 m. Kalau mesin membatasi diameter luar, panjang roll mengikuti batas itu, bukan sebaliknya.
Bisakah saya memakai core 40 mm untuk mesin labeling otomatis?
Biasanya tidak. Mesin labeling industri dirancang untuk poros 76 mm, dan core 40 mm akan berputar di poros atau tidak terpasang sama sekali. Core 40 mm dan 25 mm dipakai pada printer label meja dan dispenser semi-otomatis. Yang perlu diperiksa adalah angka core inner diameter pada bagian media di manual mesin, bukan perkiraan dari ukuran gulungan.
Kenapa tepi gulungan melengkung setelah disimpan beberapa minggu?
Karena liner kertas menyerap uap air dari udara gudang dan memanjang lebih banyak daripada face, sehingga tepi gulungan menggulung ke luar. Ini bukan cacat produksi melainkan reaksi terhadap kelembapan, dan paling sering muncul di gudang tanpa pengatur suhu dengan kelembapan relatif di atas 80 persen. Simpan roll dalam kemasan aslinya sampai dipakai, letakkan di atas palet jauh dari lantai dan dinding, dan pertimbangkan liner PET kalau kondisi gudangnya tidak bisa diperbaiki.
Berapa jumlah sambungan yang wajar dalam satu roll?
Untuk roll siap aplikasi, satu sambungan per 1.000 m masih dianggap wajar pada material kertas, dan dua per 2.000 m untuk film. Yang lebih penting daripada jumlahnya adalah penandaan dan jenisnya: sambungan sebaiknya ditandai pita berwarna di sisi gulungan dengan jarak minimum sekitar 100 m dari sambungan berikutnya, dan butt splice lebih aman daripada lap splice pada mesin berkecepatan tinggi. Kalau roll akan dipakai untuk satu batch tertentu, minta tanpa sambungan dan sebutkan permintaan itu di pesanan.