
Material autoadhesivo para troquelado láser: liner correcto
Respuesta corta: en troquelado láser el material autoadhesivo se elige por el liner, no por la cara. Un láser de CO₂ a 10,6 µm corta la cara y el adhesivo, y el liner hace de tope de profundidad: si es demasiado fino el haz lo atraviesa, y si es demasiado grueso el operador baja la potencia y el adhesivo no llega a separarse del todo. Para papel y tirajes cortos, glassine supercalandrado de 62–80 g/m²; para corte pasante o registro fino, PET de 50–75 µm; el kraft policoatado queda para cuando hace falta rigidez de banda. El adhesivo debe ser acrílico: el hot-melt rebosa en el borde y ensucia el rebobinado.
Esa es la regla y, como casi todas, se decide antes de que el rollo llegue a la mesa del láser. La siguiente pregunta del comprador suele ser por el precio del metro cuadrado, y ahí es donde se pierde el hilo: dos materiales con el mismo gramaje y el mismo adhesivo pueden comportarse de forma opuesta en la misma acabadora solo porque el liner cambió de 62 a 80 g/m². Este texto trata de las cuatro decisiones que sí mueven el resultado —liner, adhesivo, ancho de bobina y control de lote— y de cómo se ven los fallos en la máquina cuando alguna de las cuatro se eligió mal.
El láser no corta el liner: lo usa como tope
En un kiss-cut el haz atraviesa la cara impresa y la capa de adhesivo, y se detiene en la superficie siliconada del liner. Esa es toda la ingeniería del proceso. La profundidad no la fija una cuchilla con un tornillo de regulación: la fija la energía que llega al fondo del corte, y el liner es el que absorbe el excedente. Por eso el calibre del liner deja de ser un dato logístico y pasa a ser una variable de proceso.
La celulosa y el PET absorben con fuerza el infrarrojo de 10,6 µm de un CO₂, cada uno a su manera. El papel no se funde: se carboniza y deja un filo marrón y polvo fino. El PET sí se funde, y en un corte pasante el borde del liner se sella en lugar de romperse. Esa diferencia, que en una ficha técnica ocupa una línea, es la que decide si el residuo sale limpio o si la matriz se rompe cada cien metros.
Hay dos síntomas que aparecen en la práctica y que casi siempre se diagnostican al revés:
- El cliente pela la etiqueta y queda un hilo de adhesivo en el liner. Se suele culpar al adhesivo. Casi siempre es potencia insuficiente por un liner más grueso del que el operador tenía calibrado: el adhesivo se cortó en la cara pero no en el fondo, y al despegar estira en lugar de romper.
- El liner aparece cortado por puntos, como una línea de agujeros, solo al aumentar la velocidad. Es burn-through por liner demasiado fino o demasiado absorbente. A baja velocidad el material tiene tiempo de disipar; a 90 m/min el mismo ajuste atraviesa.
La consecuencia práctica para quien compra material es incómoda pero simple: el liner no se puede cambiar después. Se define en el momento en que se fabrica el laminado, en la misma pasada en que se aplica el siliconado y se lamina el adhesivo. Un proveedor que ofrece «cambiar el liner» sobre material ya fabricado está ofreciendo volver a producir.
Glassine, kraft policoatado o PET: qué hace cada uno bajo el haz
Los tres liners que se ven en el mercado latinoamericano resuelven el mismo problema por vías distintas, y ninguno es mejor en abstracto. La tabla siguiente recoge lo que cambia en la práctica de corte, no lo que dice el catálogo.
| Liner | Comportamiento con el haz de 10,6 µm | Ventana de corte | Residuo y limpieza | Cuándo elegirlo |
|---|---|---|---|---|
| Glassine 62–80 g/m² | Se carboniza en el punto de corte; el resto del liner no se altera | Amplia en papel, estrecha en film | Polvo fino y olor a quemado; exige extracción y limpieza de lente | Etiquetas de papel, tirajes cortos, acabadoras de 230–350 mm |
| Kraft policoatado 80–100 g/m² | La capa de polietileno se funde antes que la fibra y deja un borde sellado | Estrecha: el fundido come margen | Borde pegajoso si la potencia se pasa; mancha los rodillos de arrastre | Bandas anchas con tensión alta, donde la rigidez evita el arrugado |
| PET 50 µm | Absorbe rápido y se funde; actúa como espejo térmico del adhesivo | Estrecha pero muy repetible | Sin polvo; puede soldarse al adhesivo si se sobrecalienta | Corte pasante, film, registro fino, ambientes húmedos |
| PET 75 µm | Igual que el de 50 µm, con más masa para evacuar calor | Más tolerante que 50 µm en corte pasante | Sin polvo; el borde fundido es más grueso | Etiquetas grandes, formas complejas, máquinas de 300 W o más |
Dos observaciones que no caben en la tabla. La primera: el glassine no es «papel barato». Es papel supercalandrado, con la superficie cerrada, y precisamente por eso genera mucho menos polvo que un kraft sin calandrar. Cuando un taller se queja de que el láser «quema el liner», en nueve de cada diez casos no es glassine, es un papel más abierto. La segunda: el PET no absorbe humedad, y eso en un galpón sin clima del trópico vale más que cualquier argumento de precio. Una bobina de liner de papel que pasa tres semanas a 80 % de humedad relativa se expande, y en una acabadora con guía de banda por ultrasonido esa expansión se convierte en desvío de registro de una o dos décimas, que es exactamente el margen de un corte fino.
Para comparar construcciones completas con liner de papel, la ficha de liner de glassine recoge gramajes, fuerzas de despegue y formatos de bobina disponibles. Y si el corte va sobre film, conviene revisar antes cómo se comporta la cara en la prensa: el material autoadhesivo para UV inkjet tiene su propia lógica de topcoat, y el láser no perdona un topcoat mal curado.
El adhesivo: el borde pegajoso que arruina el rebobinado
El segundo error de selección es tratar todos los acrílicos como equivalentes. Bajo el haz, el adhesivo no solo se corta: se calienta en un radio de décimas de milímetro alrededor del corte, y lo que haga con ese calor decide si la etiqueta sale limpia o si el rollo rebobinado se abre con esfuerzo dos horas después.
El hot-melt de caucho es el caso claro. Tiene muy buena pegajosidad inicial y cuesta menos, y por eso aparece en las cotizaciones. También es el que rebosa: su punto de reblandecimiento es bajo, el calor del corte lo vuelve fluido y el exceso migra al borde, donde se pega al dorso de la vuelta siguiente. En una acabadora láser eso se ve como un rebobinado que «chirría» y, en el peor caso, como bloqueo de bobina a los pocos días. Sobre papel estucado y en clima templado puede pasar desapercibido durante meses; en un depósito a 35 °C, no.
| Familia de adhesivo | Borde tras el corte | Efecto en el rebobinado | Aplicación típica |
|---|---|---|---|
| Hot-melt de caucho | Rebose y filo blando | Riesgo de bloqueo; hay que rebobinar con tensión baja | Cartón, logística, etiquetas de una sola pasada |
| Acrílico permanente estándar | Corte neto, sin rebose | Estable en almacenamiento normal | Envases rígidos con energía superficial alta |
| Acrílico reticulado | Corte neto y borde seco | El más tolerante a calor y apilado | Clima cálido, bobinas grandes, almacenamiento sin clima |
| Acrílico modificado LSE | Corte neto; el borde se mantiene seco | Estable, con pegajosidad inicial algo menor | PP y PE sin tratar, superficies de baja energía |
La última fila necesita una explicación, porque es la que más consultas genera. El umbral de referencia de la industria es de 36–38 dyn/cm. Por encima, un acrílico permanente estándar moja la superficie y adhiere de forma predecible. Por debajo, el adhesivo forma microgotas en lugar de fluir y la etiqueta pega al aplicar y se despega a los pocos días. El polipropileno está en torno a 29 dyn/cm y el polietileno en torno a 31, así que un frasco soplado en PE es el caso clásico. Y aquí hay una trampa de proceso: el láser no mejora la energía superficial. Un corte perfecto sobre un adhesivo equivocado sigue siendo una etiqueta que se cae.
El ancho: de 1080 mm a los 230–520 mm de su mesa
Este es el punto donde el troquelado láser se separa del troquel rotativo, y donde el comprador descubre que su costo no depende del precio por metro cuadrado sino del plan de corte. Las acabadoras láser de rollo a rollo que se ven en el mercado regional trabajan con anchos de banda de 230 a 520 mm y velocidades de 60 a 120 m/min, según las fichas de sus fabricantes. Son máquinas de tiraje corto, y su ancho útil es estrecho por diseño.
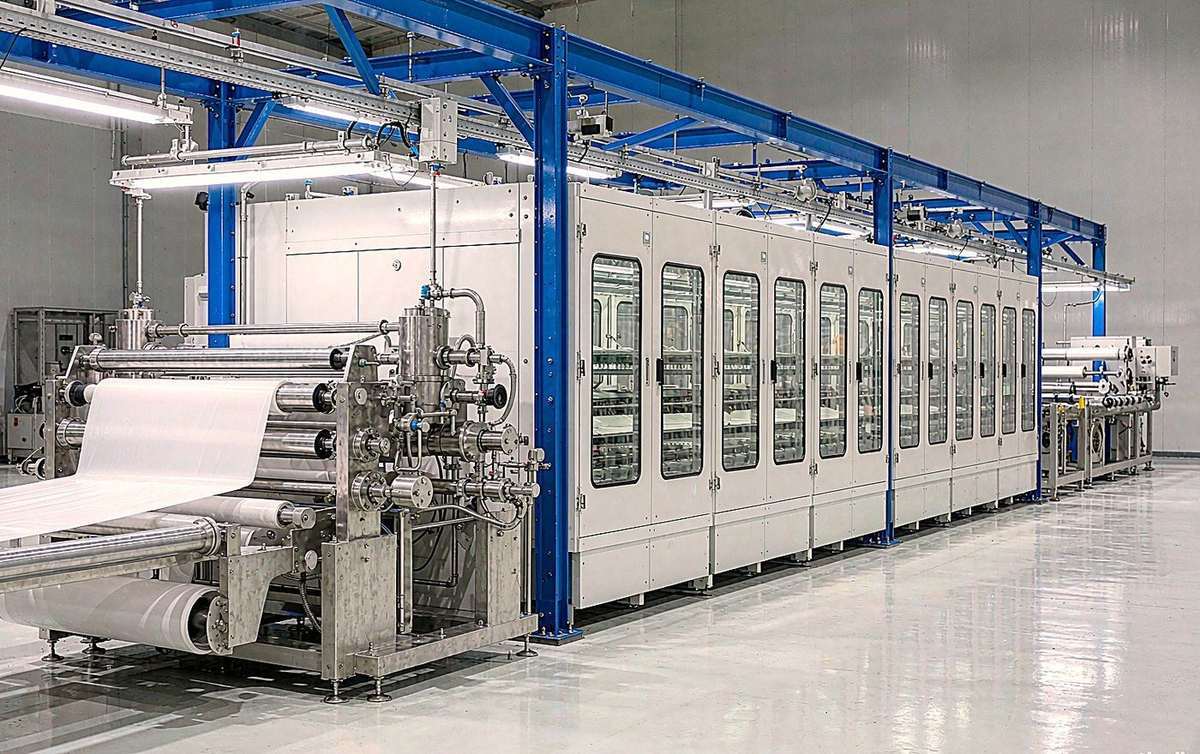
El material, en cambio, se recubre ancho. En nuestra línea el recubrimiento se aplica sobre 1080 mm a una velocidad de 180 m/min, lo que en teoría son unos 194 m² por minuto. Ese ancho de bobina madre es el que después se corta longitudinalmente a las medidas que pide cada cliente, y el plan de corte decide cuánto se desperdicia:
- Cuatro bobinas de 270 mm: 4 × 270 = 1080 mm. Ajuste exacto.
- Tres bobinas de 350 mm: 1050 mm utilizados, 30 mm de orillo. Un 2,8 % de desperdicio.
- Dos bobinas de 520 mm: 1040 mm utilizados, 40 mm de orillo. Un 3,7 %.
- Cuatro bobinas de 230 mm: 920 mm utilizados, 160 mm de orillo. Un 14,8 %.
La aritmética parece trivial y no lo es. Un pedido de 230 mm que se corte de una bobina madre de 1080 mm arrastra casi un 15 % de merma que alguien tiene que pagar, y ese alguien es el comprador, aunque en la cotización aparezca como precio por metro cuadrado. La misma construcción en 270 mm sale más barata por una razón que no tiene nada que ver con la materia prima. Por eso conviene preguntar siempre con qué ancho de bobina madre trabaja el proveedor y cómo va a plantear el corte: un proveedor que recubre a 1080 mm puede servir 270, 350 o 540 sin merma apreciable, y uno que compra material ya fabricado a 330 mm no puede.
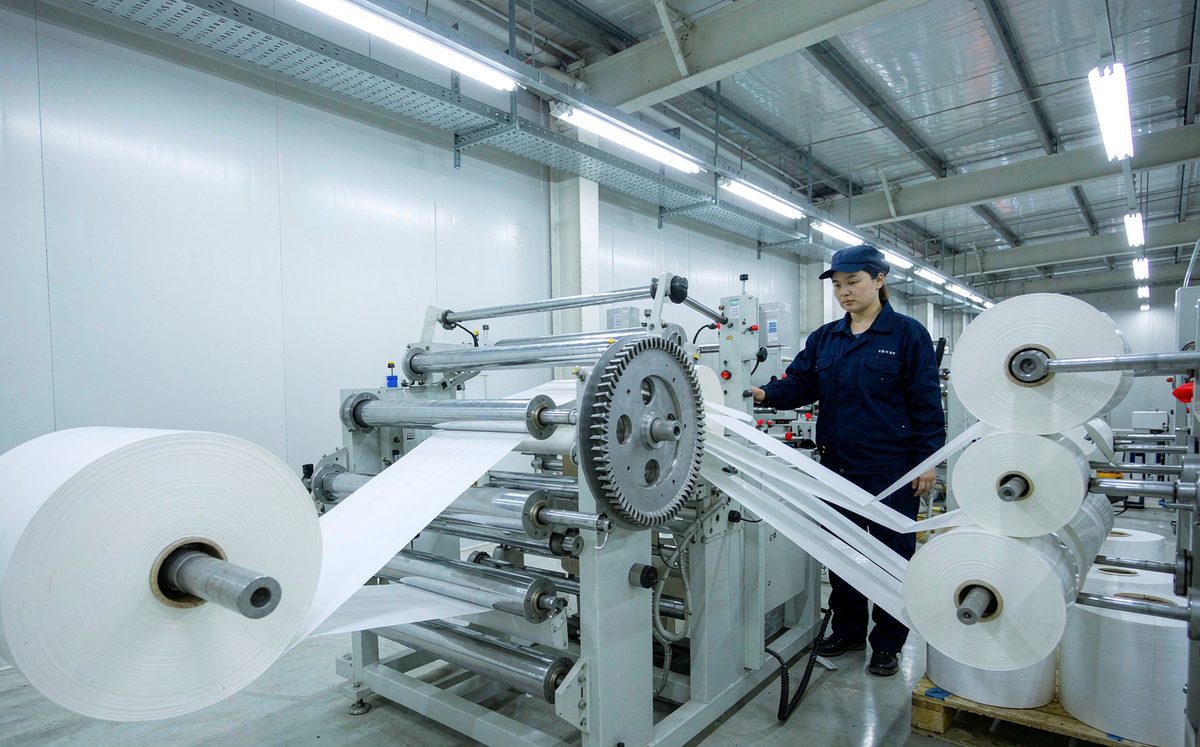
Hay un matiz que se aprende en la máquina: el ajuste exacto casi nunca lo es. Antes de cortar hay que descontar el refile de orillos, unos milímetros por lado, para eliminar el borde de recubrimiento. Un plan de 4 × 270 mm sobre 1080 mm reales no cierra; cierra sobre 1080 mm menos refile. Esa diferencia de dos o tres milímetros es la que hace que un pedido «exacto» vuelva con una bobina de 268 mm y una reclamación por anchura.
Las cinco pruebas de lote y por qué le importan al operador del láser
Un operador de láser ajusta potencia, foco y velocidad una vez y espera no volver a tocarlos en meses. Esa expectativa solo se sostiene si el material no cambia entre lotes, y el material cambia por razones que no se ven: una remesa de adhesivo con otro porcentaje de reticulante, un liner de otro proveedor con dos micras más, un siliconado con la fuerza de despegue arriba o abajo. Por eso cada lote sale con cinco pruebas, y cada una responde a un síntoma concreto en la mesa de corte o en el cliente final.
- Pegajosidad inicial (tack). Decide si la pieza cortada se queda en el liner cuando se retira la matriz, y si la etiqueta agarra en una línea de llenado en frío. Un tack bajo se ve como etiquetas que se despegan solas al desenrollar.
- Cohesión (resistencia al cizallamiento). Es la que gobierna el comportamiento en apilado. Si baja, la bobina sufre rebose de borde en un depósito caliente aunque el corte haya sido impecable.
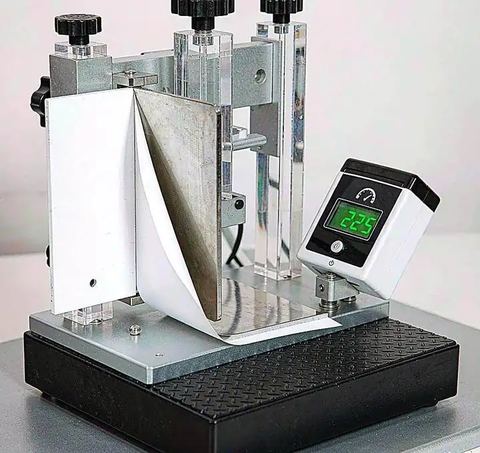
- Despegue a 180°. Es la prueba que más le sirve al operador de láser, porque es la que detecta deriva entre lotes: si la fuerza de despegue salta de una entrega a otra, el ajuste de potencia que funcionaba deja de funcionar y hay que volver a calibrar. Controlamos el valor nominal acordado con el cliente y, sobre todo, su dispersión.
- Envejecimiento climático. Cámara con ciclos de temperatura y humedad, con condiciones acordadas según el destino. Es la única forma de anticipar qué pasará con un pallet que cruza el Atlántico en un contenedor sin clima.
- Aspecto del recubrimiento. Inspección visual de la superficie: rayas, faltas, puntos y diferencias de brillo. Una falta de adhesivo de medio milímetro no se ve en el rollo y aparece como burbuja en la etiqueta ya aplicada, tres semanas después.
El lote mínimo de producción es de 1.000 m² por ítem, y el plazo es de 15 a 25 días para construcciones de línea, contados desde la confirmación del pedido. Vale la pena poner esas dos cifras en contexto: a 194 m² por minuto, 1.000 m² son unos cinco minutos de recubrimiento. El mínimo no lo pone la máquina, lo pone el montaje, el cambio de liner y el plan de corte. Un comprador que necesita 300 m² para una prueba puede hacerlo, pero debe saber que está pagando un montaje, no un material.
La orden de compra en siete líneas
Cuando un taller entra a troquelado láser, la especificación que funciona cabe en siete líneas. No es una plantilla: es la lista de datos sin los cuales el proveedor tiene que adivinar, y adivinar en un laminado significa volver a empezar.
- Cara: material, gramaje o calibre, acabado, y si lleva topcoat para la plataforma de impresión que se usa.
- Liner: tipo, gramaje o calibre, y el ancho de bobina madre con el que trabaja el proveedor.
- Adhesivo: familia y si el sustrato es de baja energía superficial (PP o PE sin tratar).
- Tipo de corte: kiss-cut o pasante. No es lo mismo y cambia el liner recomendado.
- Temperatura mínima de aplicación y rango de servicio, como dos datos separados.
- Formato: ancho, diámetro de tubo, diámetro máximo, sentido de desbobinado y política de empalmes.
- Pruebas y documentos: qué debe acompañar al lote y con qué criterio de aceptación.
La cuarta línea es la que más se omite y la que más cuesta. Un material que funciona en kiss-cut puede fallar en corte pasante, porque el liner deja de ser un tope y pasa a ser una parte más del corte. El mismo material puede además rendir distinto según la cara: el comportamiento de las seis capas del laminado está desglosado en esta guía capa por capa, que es el punto de partida correcto antes de discutir precio.
Para construcciones concretas, el catálogo de material autoadhesivo en bobina recoge los rangos de gramaje y los formatos disponibles, y la página de material para troquelado láser agrupa las construcciones que mejor se comportan en kiss-cut y corte pasante. Si la duda está en el proceso de recubrimiento y no en la selección, el detalle de línea —ancho, velocidad, siliconado y control— está en tecnología de recubrimiento.
Un último punto que suele decidir la compra y que casi nunca se escribe en la cotización: el PVC. Una cara de PVC libera cloruro de hidrógeno cuando se calienta, y ese gas ataca la óptica y los contactos de la máquina. No es un problema de calidad del corte, es un problema de vida útil del equipo, y en un taller con una acabadora de 60.000 a 150.000 dólares el cálculo no admite discusión. Si el trabajo pide un film, PET o PP resuelven casi todo lo que el PVC resolvía, sin el coste oculto en óptica.
Preguntas frecuentes
¿Glassine o PET: cuál conviene para troquelado láser?
Depende del tipo de corte. En kiss-cut sobre papel, el glassine supercalandrado de 62 a 80 g/m² da la ventana de corte más amplia y cuesta menos. Cuando el corte es pasante, la etiqueta es de film o el registro tiene que ser muy fino, el PET de 50 a 75 µm es más estable: no absorbe humedad, mantiene el calibre y evita que el borde del liner se rompa. Lo que no se puede es cambiar el liner después de fabricado el laminado, así que la decisión se toma en la especificación y no en la prueba.
¿Por qué rebosa el adhesivo en el borde después del corte?
Porque el calor del haz reblandece el adhesivo en una franja de décimas de milímetro y, si el punto de reblandecimiento es bajo, ese material fluye hacia el borde. El hot-melt de caucho es el caso típico; un acrílico reticulado mantiene la cohesión y el borde queda seco. También influye la potencia: un ajuste alto para compensar un liner grueso calienta de más y produce el mismo síntoma en un adhesivo correcto.
¿Se puede troquelar con láser una etiqueta de PVC?
Se puede cortar, pero no conviene. El PVC libera cloruro de hidrógeno al calentarse y ese gas ataca la óptica, los espejos y los contactos de la máquina, además de exigir una extracción mucho más robusta. El daño no aparece en la primera prueba sino en la vida útil del equipo. Para casi todos los trabajos que hoy se hacen en PVC, un PET o un PP dan el mismo resultado en la etiqueta sin ese coste oculto.
¿Qué ancho de bobina pido para una acabadora de 350 mm?
Pida el ancho útil de la máquina, no el ancho de la bobina madre, y consulte cómo se va a plantear el corte. Desde una bobina madre de 1080 mm salen tres de 350 mm con 30 mm de orillo; cuatro de 270 mm cierran exacto. Un ancho que obliga a dejar 160 mm de merma encarece el metro cuadrado sin que se vea en la cotización. Descuente además el refile de orillos antes de fijar la medida final.
¿Cuánto material necesito para una prueba y cuánto tarda el pedido?
El lote mínimo es de 1.000 m² por ítem, aunque una prueba piloto puede arrancar con unos cientos de metros si se acepta pagar el montaje. El plazo de producción es de 15 a 25 días para construcciones de línea, contados desde la confirmación del pedido, y no incluye el transporte. Para una primera validación conviene pedir muestra antes de comprometer el lote: la muestra viaja en pocos días y evita producir mil metros de un liner que no era el correcto.