
Adesivo resistente a produtos químicos: como especificar rótulos para detergente, alvejante e solvente
Para rótulo em frasco de produto de limpeza, higiene ou químico industrial, a construção que resiste é filme BOPP branco ou PE com topcoat, adesivo acrílico — emulsão para exposição curta, solvente para contato prolongado — e liner de PET ou glassine. O adesivo hot melt à base de borracha é a causa mais frequente de descolamento nessa aplicação: tem tack inicial alto e resistência química baixa.
E existe uma segunda decisão que quase sempre é ignorada na cotação: o frasco. Polipropileno tem energia superficial em torno de 29 dyn/cm e polietileno em torno de 31 dyn/cm, ambos abaixo do limite de 36 a 38 dyn/cm em que um acrílico padrão molha a superfície. Sem adesivo modificado para baixa energia superficial ou tratamento corona, o rótulo cola no primeiro dia e descola na primeira semana, por mais cola que tenha.
Este guia reúne o que a nossa equipe técnica discute com rotulistas e gráficas brasileiras quando o assunto é embalagem de saneante, desinfetante, detergente, alvejante ou solvente. A ordem é a que funciona na prática: entender qual ataque químico o rótulo vai sofrer, escolher o adesivo, enfrentar o substrato, e só então discutir preço por metro quadrado.
O que "resistência química" significa em um rótulo
"Resistir a produto químico" não é uma propriedade única do material. É o resultado de quatro coisas diferentes, e cada uma falha de um jeito próprio.
- A impressão é atacada. Topcoat e tinta são a camada mais exposta. Um verniz de recepção inadequado perde brilho, e uma tinta não resistente sai com pano embebido em álcool 70 em poucos ciclos de fricção. O material pode continuar colado e ainda assim estar inutilizado, porque o código de lote e a advertência de segurança ficaram ilegíveis.
- O líquido invade pela borda. Tensoativos existem justamente para reduzir a tensão superficial da água. Quando o produto vaza na lateral do frasco, esse líquido de baixa tensão penetra por capilaridade sob a borda do rótulo, encontra o adesivo pela lateral e começa a descolar de fora para dentro. É o famoso levantamento de borda, que aparece entre o terceiro e o décimo dia.
- O adesivo é dissolvido ou amolecido. Solventes como limoneno, acetona e thinner atacam a resina de tackifier que dá pegajosidade ao hot melt. O adesivo não rasga: ele amolece, flui e o rótulo escorrega.
- O plastificante migra. Em frasco de PVC flexível, o plastificante caminha para dentro da camada de adesivo com o tempo, amolece a cola e o rótulo desliza. Nenhum ajuste de gramatura resolve; a resposta é trocar a química do adesivo.
As três primeiras falhas decidem qual material você compra. A quarta decide se você pode usar PVC na embalagem.
Vale separar as quatro famílias porque cada uma ataca uma camada diferente, e a resposta técnica muda conforme a família.
| Família | Faixa típica | Camada que ataca | Sintoma em campo |
|---|---|---|---|
| Tensoativos — detergente, sabão líquido, limpa-vidros, desengordurante | pH 7 a 10 | Borda do adesivo, por capilaridade | Borda levantada de 1 a 3 mm em uma semana; a parte central continua colada |
| Hipoclorito de sódio — água sanitária, alvejante | pH 11,5 a 13 | Topcoat, tinta e adesivo de borracha; alumínio de face metalizada | Tinta desbota, verniz amolece, face metalizada mancha e escurece |
| Solventes — limoneno, acetona, thinner, removedores | Apolar ou polar aprótico | Adesivo e, em alguns casos, o filme | Rótulo escorrega, deixa resíduo pegajoso, filme enruga |
| Ácidos e óleos — desincrustante, óleo mineral, lubrificante | pH abaixo de 3 ou fase oleosa | Face de papel e adesivo | Papel incha e ondula; adesivo perde coesão e o rótulo descola em bloco |
O hipoclorito é o teste mais duro da lista, e o motivo é simples: ele combina pH altíssimo com poder oxidante. Uma face metalizada em contato com água sanitária mancha em poucos dias, porque o filme de alumínio depositado é atacado pelo meio alcalino. Se o produto é alvejante, a face tem que ser filme branco opaco, nunca metalizado, e o adesivo não pode ser borracha.
Há um detalhe de fabricação que influencia diretamente esse tipo de falha e que raramente entra na conversa comercial. A gramatura de adesivo não é perfeitamente igual em toda a largura da bobina: ela tende a variar mais nas faixas próximas às bordas. Como o levantamento começa justamente pela borda, uma diferença pequena de gramatura no extremo da bobina vira uma diferença grande de desempenho no frasco. É por isso que a nossa linha trabalha com 1.080 mm de largura de revestimento a 180 m/min e refila para 1.067 mm: os 13 mm retirados são exatamente a faixa onde a uniformidade é pior.
Por que o hot melt descola e onde o acrílico de solvente ganha
Hot melt à base de borracha é uma mistura de elastômero e resina tackifier. Ele é excelente no que faz de melhor: agarra rápido, perdoa superfície suja e irregular, e custa pouco. O problema é que o tackifier é a parte frágil da receita. Ele oxida com ultravioleta, amolece com calor e é dissolvido por solvente orgânico — as três coisas que um frasco de produto de limpeza encontra na prateleira, no transporte e na mão do consumidor.
Acrílico é outra história. A cadeia do polímero é saturada, sem ligações duplas pendentes para oxidar. Isso lhe dá resistência a UV, a envelhecimento e a plastificante. Dentro da família acrílica há duas rotas industriais, e a diferença entre elas não é de qualidade, é de agressividade do ambiente:
- Acrílico em emulsão (base água). Custo menor, boa adesão em papel e cartão, desempenho adequado em contato curto com tensoativo. É a escolha natural para detergente, sabão e limpa-vidros de uso doméstico.
- Acrílico em solvente. Custo mais alto, película mais resistente a solvente e a plastificante, melhor desempenho em imersão e em temperatura elevada. É a escolha para alvejante, desinfetante, álcool em gel, agroquímico e qualquer produto que fique molhado na prateleira.
A tabela abaixo cruza construção completa, não só adesivo — porque liner e face também participam do resultado.
| Construção (face + adesivo + liner) | Tensoativo / água | Solvente | Faixa de serviço | Custo relativo | Onde faz sentido |
|---|---|---|---|---|---|
| BOPP branco brilho 60 µm + acrílico emulsão + glassine 62 g/m² | Boa | Fraca | −5 °C a +70 °C | Base | Detergente, sabão, limpa-vidros, multiuso de giro rápido |
| BOPP branco brilho 60 µm + acrílico solvente + PET 23 a 36 µm | Muito boa | Boa | −20 °C a +90 °C | +15% a +25% | Alvejante, desinfetante, álcool gel, linha de envase rápida |
| PE branco 80 µm + acrílico LSE + glassine 80 g/m² | Muito boa | Média | −20 °C a +60 °C | +10% | Frasco squeezable de HDPE, amaciante, produto de limpeza pesada |
| PET prata + acrílico solvente + PET 36 µm | Boa, exceto hipoclorito | Muito boa | −30 °C a +120 °C | +40% | Tambor industrial, solvente, agroquímico, identificação de lote |
| Papel couché 80 g/m² + hot melt + glassine 62 g/m² | Fraca | Fraca | −10 °C a +50 °C | −20% | Somente produto seco: caixa, brinde, material promocional |
O frasco decide antes do adesivo
Adesivo sensível à pressão não é cola que cura: é um líquido muito viscoso que precisa fluir e molhar a micro-rugosidade da superfície. Ele só faz isso quando a energia superficial do frasco é maior que a dele. O valor de referência da indústria é 36 a 38 dyn/cm.
- Acima do limite: vidro, PET, policarbonato, ABS, aço, alumínio, papel cartão. Acrílico permanente padrão molha e a adesão é previsível.
- Abaixo do limite: polipropileno em torno de 29 dyn/cm e polietileno em torno de 31 dyn/cm. O acrílico padrão forma micro-gotas em vez de espalhar e a adesão inicial engana.
Frasco de detergente e de água sanitária é, na maioria dos casos, HDPE soprado. Isso coloca o problema no pior cenário possível: superfície de baixa energia, curva, e muitas vezes com desmoldante residual na parede. Três respostas funcionam, e é importante escolher uma delas de forma consciente:
- Adesivo acrílico modificado para baixa energia superficial. É a rota mais estável, porque não depende de nenhum processo na linha do cliente. Custa mais que o acrílico padrão.
- Tratamento corona ou chama no frasco. Eleva a energia superficial, mas a carga decai com o tempo — tipicamente em dias ou semanas, dependendo de armazenagem e manuseio. Rótulo aplicado muito depois do tratamento volta ao problema original.
- Face mais conformável. Um PE de 80 µm acompanha melhor a curva de um frasco squeezable do que um BOPP de 60 µm, e reduz a força que a memória do filme exerce sobre o adesivo nas bordas.
Se você não sabe a energia superficial do seu frasco e não tem tinta de dyne para medir, existe um caminho mais barato: teste de aplicação com inspeção em 72 horas, em três frascos do mesmo lote, guardados na temperatura real de armazenagem. Não é um número, mas reproduz a falha em escala real.
Como validar em uma semana, antes de fechar 1.000 m²
Ensaio de laboratório em proveta não prevê o que acontece num frasco com produto dentro. O protocolo que usamos com clientes brasileiros tem quatro etapas e cabe em sete dias:
- Imersão no produto real. Rótulo aplicado no frasco de linha, cheio com o produto, mantido a 23 °C por 24 h e por 72 h. Critério típico de aceitação: reter pelo menos 80% da força de descolamento inicial depois das 72 h.
- Fricção com pano embebido. Cinquenta ciclos com o próprio produto, na pressão de mão. O que se avalia é a integridade da impressão, não o adesivo.
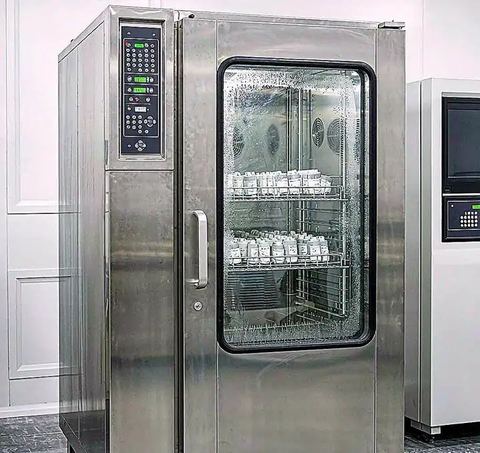
- Envelhecimento climático. Sete dias a 40 °C em câmara com umidade controlada. É onde aparecem o amolecimento do hot melt e a migração de plastificante, que em temperatura ambiente levariam meses.
- Inspeção de borda. Medição do levantamento em milímetros nos quatro quadrantes do frasco. Critério típico: até 1 mm é aceitável; acima de 2 mm reprova.
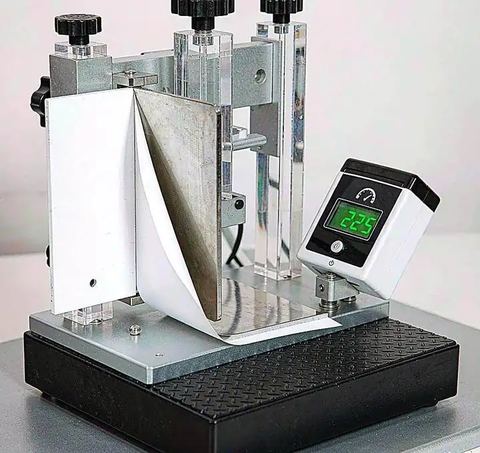
Do lado do fornecedor, existem cinco verificações que precisam acompanhar cada lote, e não apenas o lote de aprovação: tack inicial, cisalhamento (shear), descolamento a 180°, envelhecimento climático e aparência de revestimento. As duas primeiras dizem se o adesivo agarra e se ele sustenta; a terceira mede a força de descolamento; a quarta antecipa a perda de desempenho com o tempo; a quinta encontra falha visual de revestimento — ondulação, falta de adesivo na borda, marca de linha — que nenhum ensaio numérico pega.
A especificação que cabe em uma página
Pedido que nomeia só "BOPP branco com adesivo acrílico" deixa de fora exatamente as variáveis que decidem o resultado. Uma especificação que funciona tem oito campos:
- Face: polímero, espessura em µm, acabamento (brilho ou fosco) e cor.
- Topcoat: qual química de tinta ele recebe — flexo, offset, UV inkjet, toner ou transferência térmica. Para UV inkjet, vale conferir a página de revestimento receptor para inkjet antes de fechar a face.
- Adesivo: família (emulsão, solvente, LSE) e gramatura em g/m².
- Liner: glassine, PET ou polipropileno coated, com gramatura ou espessura. A comparação está em liner glassine para etiquetas.
- Substrato: material do frasco e, se conhecido, a energia superficial em dyn/cm.
- Temperatura mínima de aplicação e faixa de serviço — são dois números diferentes e os dois precisam estar escritos.
- Formato da bobina: largura, diâmetro do tubete, sentido de desbobinamento e política de emenda.
- Critério de aceitação: os quatro ensaios do protocolo acima, com os limites acordados.
Do nosso lado, isso se traduz em parâmetros que valem a pena estar na conversa desde a primeira cotação: revestimento de 1.080 mm de largura, velocidade de 180 m/min, lote mínimo de 1.000 m² por item, prazo de 15 a 25 dias para construções de linha. O lote mínimo existe porque a linha precisa de metragem para estabilizar a gramatura; por isso, ensaio piloto com algumas centenas de metros é possível antes de fechar volume, mas não substitui o lote de produção. A lista completa de filmes e papéis está em materiais autoadesivos, e o processo de revestimento e controle está descrito em tecnologia de revestimento.
Uma última observação comercial, que evita retrabalho: o mesmo frasco pode exigir duas construções diferentes se o rótulo frontal e o contrarotulador tiverem exposições diferentes. O frontal leva respingo do produto; o contrarotulador muitas vezes fica seco. Economizar trocando a química do contrarotulador é legítimo; economizar no frontal, não. Se a dúvida é a plataforma de impressão, e não o adesivo, o guia de papel autoadesivo para UV inkjet cobre essa parte. E se a decisão for entre famílias de adesivo para substratos difíceis, a matriz de seleção de adesivos traz os valores de energia superficial lado a lado.
Fechado o piloto, o que sobra é o documento. Uma ficha de uma página — construção, energia superficial do frasco, os quatro ensaios e os limites aceitos — resolve a maior parte das discussões de qualidade que aparecem seis meses depois, quando o lote chega diferente e ninguém mais lembra qual era a referência. É o item mais barato de produzir em toda a cadeia e o que mais economiza tempo na recompra.
Perguntas frequentes
Qual adesivo usar em frasco de água sanitária?
Acrílico em solvente sobre face de BOPP branco opaco, com liner de PET. O hipoclorito combina pH entre 11,5 e 13 com poder oxidante, o que amolece adesivo de borracha e ataca face metalizada. Se o frasco for de HDPE, o adesivo precisa ser também modificado para baixa energia superficial, porque a parede do frasco está em torno de 31 dyn/cm.
Papel couché serve para rótulo de produto de limpeza?
Serve apenas quando o contato com líquido é improvável — produto em pó, embalagem secundária, material promocional. Papel é higroscópico: absorve água, incha e ondula, e a ondulação abre caminho para o líquido entrar sob a borda. Em detergente, alvejante ou desinfetante, a face tem que ser filme.
Por que a borda do rótulo levanta depois de alguns dias?
Porque o tensoativo do produto reduz a tensão superficial da água e esse líquido penetra por capilaridade sob a borda até encontrar o adesivo. A falha começa na lateral e caminha para dentro, o que explica por que o centro do rótulo continua colado. As causas mais comuns são gramatura de adesivo baixa na região da borda, liner que absorveu umidade no armazenamento e frasco de baixa energia superficial sem adesivo LSE.
Hot melt é mais barato. Por que não usar?
Porque o barato aparece na cotação e desaparece na devolução. Hot melt tem tack inicial alto e custo menor, mas o tackifier oxida com UV, amolece com calor e é dissolvido por solvente orgânico. Em produto de limpeza, o resultado típico é rótulo escorregando ou borda levantada antes do fim da vida útil na prateleira. Ele continua sendo a escolha certa para caixa de papelão, etiqueta logística e superfície irregular seca.
Quanto tempo leva o teste e qual é o lote mínimo?
O protocolo de quatro ensaios cabe em sete dias, contando aplicação, imersão de 72 h, fricção, envelhecimento acelerado e inspeção de borda. O lote mínimo é de 1.000 m² por item, e o prazo de produção é de 15 a 25 dias para construções de linha. Amostras para o ensaio saem antes disso, e o piloto pode ser feito com algumas centenas de metros quando o cliente precisa validar na própria linha de envase.