
Étiquettes Adhésives pour l'Afrique de l'Ouest : Climat, Stockage et Logistique
Choisir une étiquette adhésive pour l'Afrique de l'Ouest, ce n'est pas la même décision que la choisir pour l'Europe. Le matériau va être stocké, imprimé et appliqué dans un contexte où la température dépasse régulièrement 35 °C, où l'humidité relative reste élevée une bonne partie de l'année, où l'harmattan apporte du sable fin pendant des semaines, et où l'entrepôt comme le conteneur ne sont pas climatisés. Ces contraintes — et non le prix au mètre carré — décident si le tirage se déroule proprement ou finit en rebut.
Ce guide est la version que notre service technique utilise quand un imprimeur ou un distributeur d'Afrique de l'Ouest nous demande quoi spécifier. Il part d'un principe simple : on choisit la construction en fonction de la presse, puis du substrat, et seulement ensuite du prix.
Deux familles de face, deux comportements différents
La première confusion que nous voyons dans les cahiers des charges est de traiter « étiquette adhésive » comme une catégorie unique. Ce n'est pas le cas. Il existe deux grandes familles de face, et elles ne vieillissent pas de la même manière sous ce climat.
| Face | Grammage / épaisseur typique | Points forts | Limites |
|---|---|---|---|
| Papier couché semi-brillant (cast coated) | 80 à 160 g/m² | Coût, opacité, rendu haut de gamme, excellente réceptivité d'encre | Eau, huile, abrasion, congélation, déformation sur flacon souple |
| BOPP blanc brillant ou mat | 36 à 60 µm | Résistance à l'eau et à l'abrasion, supporte la compression d'un flacon | Coût plus élevé, moins opaque, exige un topcoat adapté |
| PP transparent | 36 à 50 µm | Effet « sans étiquette » sur contenants transparents | Nécessite une impression de blanc de fond ; bulles visibles |
| PET argent ou métallisé | 23 à 50 µm | Rendu métallique, durabilité, résistance chimique | Plus cher ; rigidité supérieure qui demande des réglages machine |
La règle pratique : papier pour les produits à rotation rapide, en environnement sec et pour une durée de vie courte à moyenne. Film pour tout emballage qui va être mouillé, réfrigéré, pressé, ou exposé au soleil. Cosmétique, entretien, boisson glacée, surgelé — film. Aliment sec, papeterie, objet promotionnel, étiquette interne — papier.
Sous le climat ouest-africain, un point mérite d'être souligné : le papier est hygroscopique. Un rouleau qui quitte une usine avec 5 % d'humidité et passe une semaine dans un entrepôt à 85 % d'humidité relative prend de l'humidité, gonfle et change de dimensions. Sur une presse numérique à registre serré, cela se traduit par une dérive de coupe et un décalage de repérage couleur. Ce n'est pas un défaut du matériau, c'est un défaut de conditionnement.
Deux mesures qui règlent le problème : ouvrir le film plastique et laisser les rouleaux se stabiliser dans l'atelier au moins 24 heures avant de lancer ; et éviter le stockage prolongé de papier adhésif dans un entrepôt non climatisé. Si c'est inévitable, préférez un liner PET à un liner glassine — le PET n'absorbe pas l'humidité et ne subit pas le même enroulement des bords.
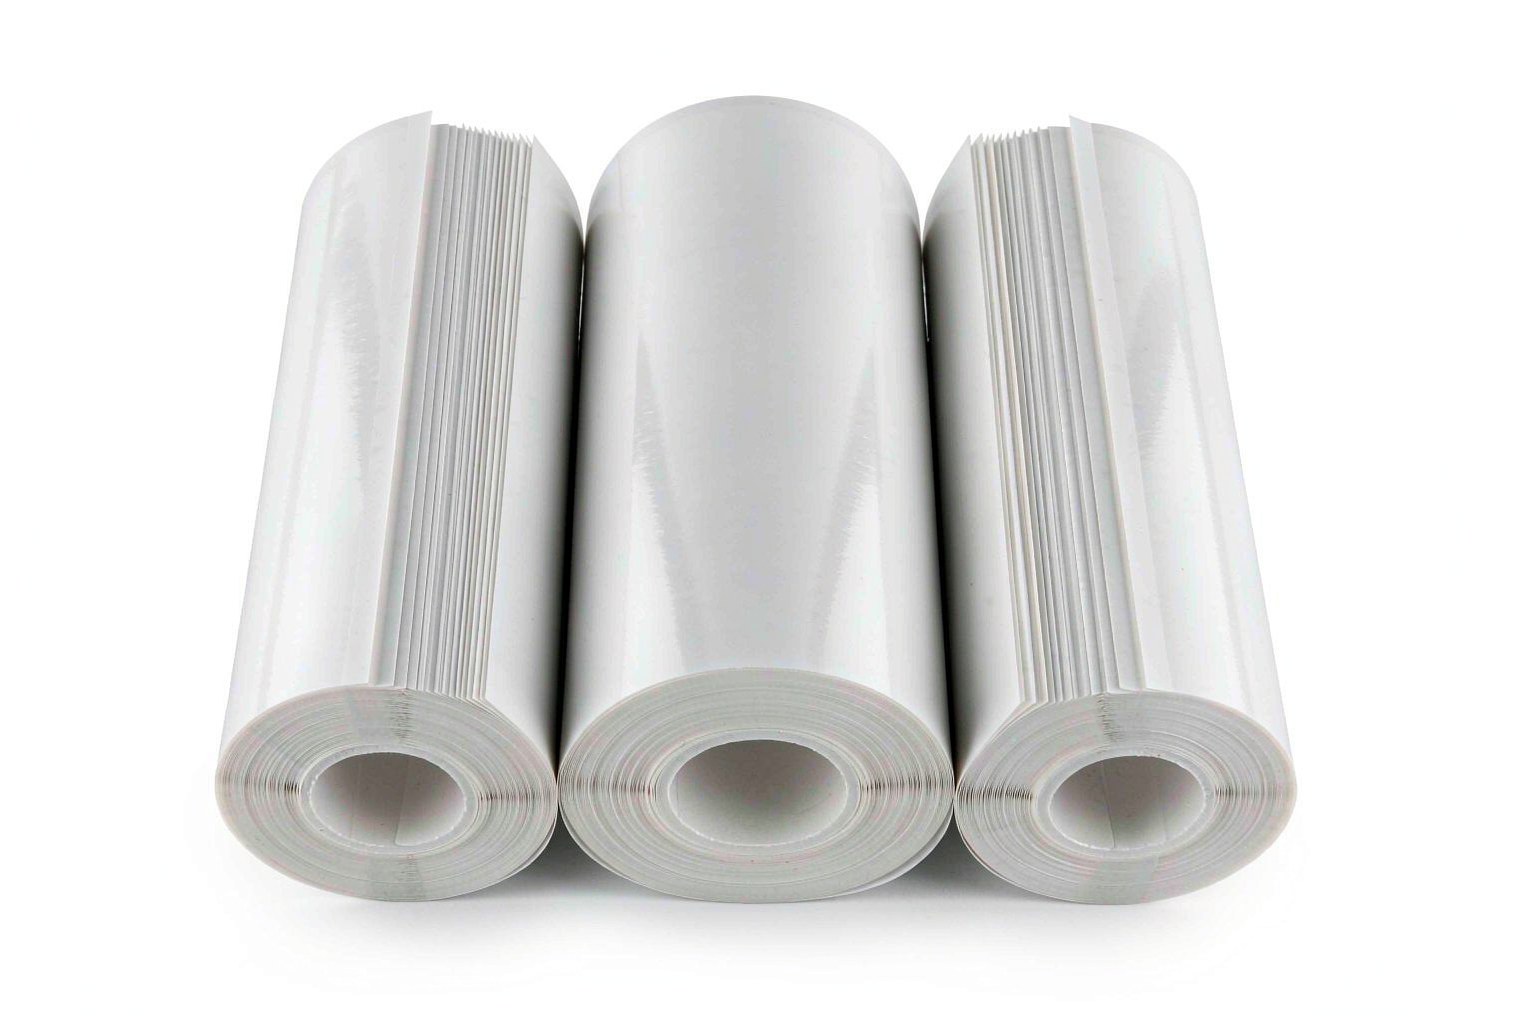
Le liner : un choix qui se fait à la fabrication, pas après
| Liner | Grammage / épaisseur | Pour quoi | Contrepartie |
|---|---|---|---|
| Glassine blanc | 60 à 80 g/m² | Usage général, découpe, majorité des applications | Absorbe l'humidité ; bords qui s'enroulent en stockage humide |
| Glassine kraft | 80 à 90 g/m² | Constructions plus lourdes, bobines jumbo | Plus épais, plus de déchet |
| Liner PET | 23 à 36 µm | Applicateurs haute vitesse, étiquettes fines, stockage humide | Coût supérieur ; moins tolérant sur petites machines |
Le liner est un déchet à 100 % : il finit à la poubelle après avoir alimenté la presse. C'est pourtant la couche qui limite le plus souvent la vitesse de votre machine, et celle qui pose le plus de problèmes de stockage. Et il est défini au moment de la production du complexe adhésif. Il n'existe pas de « changer le liner » après fabrication. Si votre site est en zone humide, ou si le client final stocke le produit étiqueté sans contrôle climatique, ce point doit figurer au cahier des charges dès le départ.
Adhésif : ce qui décide si l'étiquette tient
La plupart des défaillances constatées sur le terrain sont des défaillances d'adhésif, et ce n'est presque jamais parce que « la colle est faible ». C'est parce que l'adhésif n'a pas mouillé la surface.
Un adhésif sensible à la pression n'est pas une colle qui durcit : c'est un liquide extrêmement visqueux qui doit s'écouler et pénétrer la micro-rugosité du support. Il ne le fait que si l'énergie de surface du support est supérieure à la sienne. Le seuil de référence du secteur est de 36 à 38 dyn/cm.
- Au-dessus — verre, métaux, PET, polycarbonate, ABS, carton couché — un acrylique permanent standard mouille et adhère de façon prévisible. Le verre se situe dans les centaines de dyn/cm, l'aluminium autour de 840 : pratiquement tout y adhère.
- En dessous — polypropylène autour de 29, polyéthylène autour de 31 — l'acrylique standard forme des microgouttes au lieu de s'étaler. L'étiquette colle à l'application et se décolle deux ou trois jours plus tard.
En Afrique de l'Ouest, ce cas se rencontre surtout sur les flacons et pots en PP et PE de l'entretien, de l'hygiène et de l'agroalimentaire. Deux solutions : un acrylique modifié pour basse énergie de surface, ou un traitement de surface du flacon (corona ou flamme) avant étiquetage. Changer de fournisseur en gardant la même chimie ne résout rien — la même erreur se reproduit.
Et il y a la seconde température, celle que presque tout le monde confond :
- Température minimale d'application : la surface la plus froide sur laquelle l'étiquette mouille encore et adhère.
- Plage de température de service : ce que supporte l'étiquette déjà collée — chaleur d'entrepôt, froid, tunnel de chaleur.
Une construction donnée pour −20 °C à +80 °C en service peut échouer totalement sur une ligne à +2 °C, parce qu'elle n'a jamais adhéré. Si l'étiquette se décolle en un ou deux jours, la première question n'est pas quel adhésif a été livré, mais quelle était la température de surface au moment de l'application.
Climat, stockage et logistique : ce qui se joue avant l'imprimeur
Trois facteurs propres à la région modifient la spécification, et les trois s'anticipent à la commande.
| Facteur | Effet observé | Réponse en spécification |
|---|---|---|
| Saison des pluies (humidité relative élevée sur plusieurs mois) | Papier qui gonfle et se désenregistre ; bords de liner qui s'enroulent | Conditionner les rouleaux en atelier avant tirage ; liner PET si stockage humide |
| Harmattan (vent sec et poussiéreux) | Poussière fine sur les surfaces avant étiquetage ; l'adhésif se colle à la poussière, pas au flacon | Nettoyage de surface avant application ; adhésif à pouvoir mouillant élevé pour absorber une légère rugosité |
| Conteneurs non climatisés et transit long | Condensation à l'intérieur pendant la traversée de zones chaudes et humides | Palettes filmées avec dessiccant ; spécifier une protection humidité à la commande |
| Stockage en entrepôt chaud | Blocage : l'adhésif se ramollit et la face colle au dos de la spire précédente au déroulage | Adhésif à meilleure résistance au fluage à chaud ; stockage sous 30 °C ; ne pas empiler en plein soleil |
Le blocage est la contrainte la moins bien comprise. Ce n'est pas un défaut de fabrication : c'est un adhésif souple soumis à la température et à la pression d'empilage. La réponse est à la fois matière et stockage, et il faut le dire au fournisseur quand le lieu de destination est un entrepôt sans climatisation.
Si votre itinéraire d'approvisionnement passe par un port de la sous-région — Abidjan, Cotonou, Lomé, Tema, Dakar, Apapa ou Douala — prévoyez aussi la partie administrative. La plupart des pays de la zone appliquent un tarif extérieur commun et exigent une déclaration d'importation, un certificat d'origine et, selon la destination, une attestation de conformité. Comme pour les codes du Système Harmonisé (4811.41 pour le papier adhésif non imprimé, 3919 pour les faces plastiques), la démarche utile n'est pas de retenir un chiffre, mais de faire confirmer par votre commissionnaire en douane, avant l'expédition, la classification exacte et les documents requis.
Les erreurs les plus fréquentes que nous voyons
- Spécifier la face et oublier le topcoat. Le nom du papier est identique sur quatre plateformes d'impression ; le résultat ne l'est pas. Le topcoat est ce que l'encre accroche, pas le papier.
- Confondre service et application. Cause numéro un du « ça s'est décollé au deuxième jour ».
- Ne pas signaler un contenant PP ou PE non traité. Cause la plus fréquente de décollement sur plastique, et elle ne se règle pas en changeant de fournisseur à chimie identique.
- Commander des feuilles quand la machine veut des bobines, ou l'inverse. Format, laize, sens de déroulage et diamètre de mandrin se fixent avant la cotation, pas après.
- Décider du liner à la fin. Le liner se définit à la fabrication du complexe. Il ne se rattrape pas.
Cahier des charges minimal qui fonctionne
- Type de face, grammage ou épaisseur, finition
- Plateforme d'impression et chimie d'encre
- Famille d'adhésif, et indiquer si le substrat est à basse énergie de surface
- Température minimale d'application et plage de service requise
- Type et épaisseur du liner
- Format de bobine : laize, sens de déroulage, diamètre de mandrin, diamètre maximal
Un cahier des charges qui s'arrête au point 1 produit des allers-retours d'échantillons, des réclamations et des reprises. Un cahier des charges qui couvre les six est coté une fois et tourne une fois.
Comment ce guide a été établi
Les grammages, plages d'épaisseur et notes de procédé proviennent des spécifications avec lesquelles travaillent nos propres lignes d'enduction et de refente à Shanghai, ainsi que des rapports de défaillance que nous envoient les imprimeurs. Le seuil de 36 à 38 dyn/cm et les valeurs par matériau sont issus de la documentation technique de collage publiée par 3M et des tables de tension superficielle critique utilisées par le secteur : ce ne sont pas nos mesures, et toute table publiée de dyn doit être traitée comme une hypothèse à confirmer à l'encre de test sur la pièce réelle.
Si vous spécifiez une construction et souhaitez la réponse pour votre substrat et votre presse, envoyez-nous la matière du contenant, la plateforme d'impression et la température d'application. Nous vous dirons laquelle des quatre variables est la contrainte — et si la réponse la plus économique est une construction que nous ne fabriquons pas, nous le dirons aussi.
Questions fréquentes
Pourquoi le papier adhésif se déforme-t-il sous ce climat ?
Le papier est hygroscopique : il absorbe et restitue l'humidité selon l'ambiance. Un rouleau qui quitte l'usine à 5 % d'humidité et passe une semaine dans un entrepôt à 85 % d'humidité relative gonfle et change de dimensions, ce qui provoque une dérive de coupe et un décalage de repérage couleur. Ce n'est pas un défaut du matériau, c'est un défaut de conditionnement : ouvrez le film et laissez les rouleaux se stabiliser dans l'atelier au moins 24 heures avant de lancer.
Quand faut-il préférer un liner PET à un liner glassine ?
Quand le stockage est humide ou que l'applicateur tourne vite. Le glassine absorbe l'humidité et les bords du rouleau s'enroulent, ce qui devient un bourrage sur machine rapide. Le PET n'absorbe pas et garde le rouleau stable. Le liner est défini à la fabrication du complexe : il ne se rattrape pas après, donc il doit figurer au cahier des charges dès le départ.
Qu'est-ce que le blocage et comment l'éviter ?
Le blocage, c'est le ramollissement de l'adhésif sous l'effet de la chaleur : la face colle au dos de la spire précédente et le déroulage devient difficile. Ce n'est pas un défaut de fabrication mais un adhésif souple soumis à la température et à la pression d'empilage. On l'évite avec un adhésif plus résistant au fluage à chaud et un stockage sous 30 °C, sans empiler en plein soleil.
L'harmattan pose-t-il un problème d'adhésion ?
Oui. La poussière fine se dépose sur les surfaces avant étiquetage, et l'adhésif colle alors à la poussière plutôt qu'au flacon. La règle pratique : nettoyer les surfaces juste avant l'application, garder les rouleaux filmés jusqu'au moment de l'usage, et choisir un adhésif à pouvoir mouillant élevé capable d'absorber une légère rugosité de surface.
Comment savoir si mon contenant exige un adhésif basse énergie de surface ?
Comparez son énergie de surface au seuil de 36 à 38 dyn/cm. Au-dessus, un acrylique permanent standard mouille et adhère. En dessous, il y a problème : polypropylène ≈ 29 dyn/cm, polyéthylène ≈ 31 dyn/cm. Si le contenant est en PP ou PE non traité, spécifiez un acrylique modifié basse énergie ou traitez la surface avant étiquetage.
Que faut-il vérifier côté logistique et douane ?
Trois choses. Protégez les palettes contre l'humidité (film plus dessiccant) car un conteneur non climatisé produit de la condensation pendant la traversée. Faites confirmer par votre commissionnaire en douane la classification exacte et les documents requis — la plupart des pays de la zone appliquent un tarif extérieur commun et exigent une déclaration d'importation et un certificat d'origine. Et prévoyez le transit porte à porte, pas seulement le temps de production.